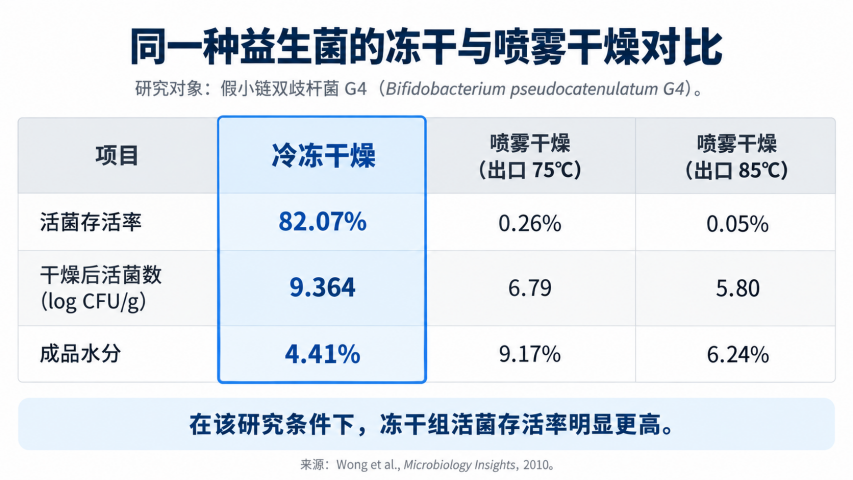
同样是益生菌冻干粉,为什么有的产品经过干燥后仍能保持较高活菌数量,有的却在加工过程中出现明显失活?对于益生菌制剂、发酵菌种及营养食品生产企业来说,冻干粉的价值不仅在于水分含量,更在于加工后保留了多少具有活性的菌体。
冷冻干燥机通过低温冻结和真空升华脱水,能够减少持续高温对菌体的影响,但活菌存活率还与菌种特性、冻干保护剂及干燥工艺密切相关。 上海田枫TF-LYO系列冷冻干燥机可用于益生菌、乳酸菌及其他生物制品的冻干加工。
一、冷冻干燥机为什么会影响益生菌存活率?
益生菌属于活性微生物,细胞膜、蛋白质及内部结构容易受到温度、渗透压和水分变化的影响。
在预冻过程中,冰晶形成可能损伤菌体细胞膜;进入真空升华阶段后,水分减少又可能引起细胞脱水应激;二次干燥阶段如果产品温度过高,还可能进一步造成活菌损失。
因此,益生菌冻干并不是温度越低越好,也不是水分去除越彻底越好,而是需要通过冷冻干燥机的分阶段控制,使菌体脱水过程与活性保护相协调。
二、如何通过冻干工艺减少活菌损失?
1. 预冻阶段控制冰晶形成
不同菌种对冻结条件的耐受能力存在差异。合理控制预冻温度与冻结过程,有利于减少冰晶及渗透压变化对细胞结构的损伤。
2. 一次干燥阶段稳定温度和真空度
冷冻干燥机通过板层供热与真空系统协同运行,使冰晶逐步升华。控制物料温度及干燥速率,可以减少局部过热和结构变化。
3. 二次干燥阶段控制残余水分
益生菌冻干粉需要达到适宜的含水量和水分活度,但过度升温或脱水也可能影响菌体活性。因此,需要结合菌种特点确定干燥终点。
4. 合理使用冻干保护剂
海藻糖、蔗糖、脱脂乳粉等是益生菌冻干中常见的保护材料,可通过不同机制降低冻结和脱水对细胞膜及蛋白质的损伤。实际效果取决于菌种和配方组成。
三、益生菌冻干粉的生产流程有哪些?
益生菌冻干粉通常经过菌种培养、菌液浓缩、保护剂混合、装盘或灌装、预冻结、一次干燥、二次干燥及密封包装等环节。
经过冷冻干燥机处理后,菌体与保护体系形成低水分干燥结构,可进一步加工成益生菌粉、菌种制剂及相关营养食品原料。
评价冻干效果时,可检测冻干前后的总活菌数量,计算活菌存活率,同时结合成品水分活度、复水后的活菌数及储存稳定性判断产品品质。
需要注意,冻干粉容易受到水分、氧气和储存温度影响,后续粉碎、分装及包装同样需要控制加工环境。
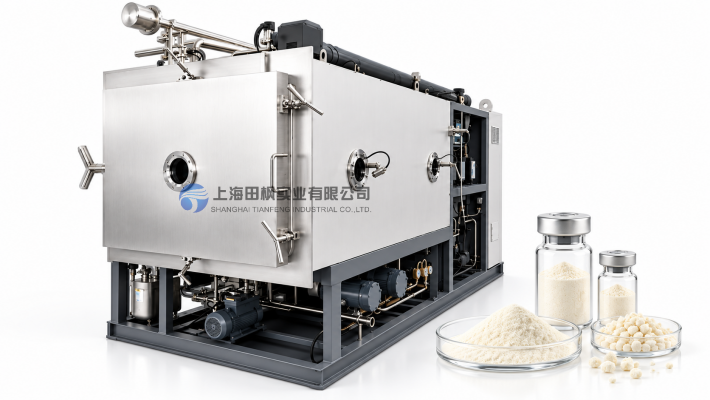
四、上海田枫TF-LYO系列益生菌冷冻干燥机
上海田枫TF-LYO系列冷冻干燥机涵盖TF-LYO-1、3、5、10、15、20、40等不同规格,可满足小批量研发到工业化生产的不同设备需求。
以TF-LYO-3.0为例,设备冻干面积约3.24㎡,冷凝器捕冰能力60kg/批,板层温度范围为-55℃至+80℃,参考原料最大装载量40kg/批。实际益生菌处理量需结合菌液浓度、装载方式及冻干工艺确定。
TF-LYO系列采用PLC自动控制,支持分阶段板层控温、真空调节及冻干工艺程序管理,可根据不同菌种设置和保存相应的运行参数。
设备可根据项目要求采用304或316L不锈钢结构,并配置CIP在线清洗、SIP灭菌等功能,满足不同生产环境的设备需求。
五、上海田枫益生菌冻干生产线解决方案
针对益生菌、乳酸菌及其他活性菌制品,上海田枫可根据菌液浓度、单批处理量、目标活菌数及日产能,提供不同规模的TF-LYO系列冷冻干燥机。
同时,可衔接前端菌液浓缩、保护剂配制、混合灌装,以及后端粉碎、混合和密封包装等工序,形成完整的益生菌冻干粉生产线。
上海田枫提供冷冻干燥机、非标设备定制及成套冻干生产线解决方案,通过温度、真空及工艺程序管理,为益生菌冻干粉规模化加工和批次品质控制提供设备支持。
